Jak zvolit správnou polaritu při svařování s invertorem?
V literatuře o metodách svařování a návodech pro svářecí stroje se často vyskytují výrazy „dopředná a obrácená polarita“. Volba polarity určuje proces svařování, kvalitu svaru, spotřebu elektrody a hloubku průvaru. Pro začínající svářeče je důležité vědět, co znamená přímá a obrácená polarita, aby správně zvolili režimy svařování v konkrétních situacích.
V tomto článku:
- Obloukové svařování – režimy polarity
- Rozdíly v režimech svařování
- Vliv polarity na svařování
- Poloautomatické svařování
- Invertorové svařování
- Držák elektrody
- Svařovací elektrody
- Výběr měniče a jeho provoz
Obloukové svařování – režimy polarity
Pro vypálení elektrického oblouku používaného pro svařování je nutný zdroj proudu a pólový uzávěr s malou vzduchovou mezerou 3-5 mm. Zdrojem proudu může být svařovací invertor, měnič, usměrňovač nebo generátor. Koncept polarity je možný pouze u zdrojů stejnosměrného proudu, protože u transformátorů, které produkují střídavý proud, se směr pohybu elektronů mění až 100krát za sekundu.
V souladu s tím se také náboj mnohokrát během sekund změní z kladného na záporný. Při takovém „skoku“ s chaotickým pohybem nemůže existovat konstantní polarita. Při stejnosměrném proudu se záporně nabité elektrony pohybují z mínusu do plusu. Jejich směr je konstantní, což dává určité vlastnosti:
DC svářečka má dvě zásuvky pro připojení držáku a zemnících kabelů. Do držáku je vložena elektroda a svářeč s ní manipuluje a vytváří šev. Zemnící kabel je k produktu připevněn pomocí krokosvorky.
Pokud je držák nainstalován v konektoru „-“ a zemnící kabel je připojen k „+“, získáte rovnou polaritu. Při obráceném připojení (držák na „+“ a kostra na „-“) se polarita přehodí.

Rozdíly v režimech svařování
Podívejme se na rozdíl mezi přímou a obrácenou polaritou při svařování. Podle fyzikálních zákonů teče stejnosměrný proud jedním směrem od mínus do plus (pohyb elektronů se záporným nábojem). V tomto případě se teplo vždy soustředí na plus. Proto tam, kde je „+“, bude teplota vyšší.
Při svařování s přímou polaritou „+“ na výrobku. To zajišťuje větší ohřev povrchu a zároveň nedochází k přehřívání elektrody. Na špičce bude topný bod anodický. Práce s obloukem s obrácenou polaritou znamená „plus“ na špičce elektrody a vytvoření tepelné skvrny katody. Díky tomu se spotřební materiál zahřívá více a produkt se zahřívá méně. Rozdíl teplot je asi 1000°C.
Vliv polarity na svařování
Nyní pojďme diskutovat o tom, jak polarita, konkrétně lokalizace ohřevu, ovlivňuje proces svařování.
Výhody a nevýhody přímé polarity
Koncentrace tepelného paprsku na produktu dává následující výsledky:
TIG svařování neželezných kovů, jako je měď, se provádí s přímou polaritou. Tento režim je nejlepší použít při práci s kovy o průřezu 4 mm a větším. Ale tenké plechové polotovary budou vypáleny s rovnou polaritou. Strany mohou také při svařování značně „vést“ a bude nutné rovnání dílů. Při svařování konstantním proudem s „plus“ na držáku nebude možné použít elektrody na střídavý proud. V tomto režimu se také zvyšuje rozstřik kovu.
Výhody a nevýhody obrácené polarity
Použití obrácené polarity poskytuje následující vlastnosti svařování:
Při svařování tenkých kovů je lepší použít obrácenou polaritu, aby se elektroda nepřilepila, ale nedošlo k popálení. Při provádění krátkých svarů přerušovaným obloukem se příkon tepla ještě sníží.
Spojení silných obrobků 6-10 mm je mnohem horší, protože není vyžadována hloubka průniku. Se značkou mínus na držáku je snazší dosáhnout kvalitního švu na nerezové oceli, hliníku, oceli s vysokým obsahem uhlíku nebo litině. Pokud je nutné nanést přídavný kov pro následné drážkování, pak s obrácenou polaritou dochází k oddělení kapky mnohem rychleji.
Zdroj videa: Welding Territory R
Hrot elektrody se ale také vlivem zvýšeného zahřívání rychle zkracuje, takže dojde k nadměrné spotřebě materiálů. Pokud je povlak elektrody citlivý na přehřátí, pak držení dlouhého souvislého oblouku může způsobit rozpadání povlaku a holá tyč se stane nevhodnou pro svařování. Když proud klesne na minimum, oblouk začne „přeskakovat“ a ztíží se ovládání svarové lázně, takže při svařování tenkých ocelových plechů se budou hodit doplňkové funkce ve střídači, o kterých se zmíníme níže.
Poloautomatické svařování

Při poloautomatickém svařování se polarita také mění v závislosti na tloušťce kovu a druhu svařovaných materiálů. Nejčastěji je zpočátku nainstalováno přímé spojení s „mínus“ na hořáku. To je nutné pro svařování poměděným nebo nerezovým drátem. Vzhledem k tomu, že jeho průřez je malý (0.6-1.2 mm), teplo se musí soustředit na výrobek, jinak se spotřební materiál rychle spálí a rozstřikuje kov ve všech směrech.
Pokud budete svařovat se samostíněným plněným drátem bez plynu, bude vyžadována obrácená polarita. Na rozdíl od invertoru, u kterého stačí prohodit konektory kabelu držáku a zem, u poloautomatického zařízení je hořák připevněn k objímce. Obsahuje drátěný kanál, napájecí drát, přívodní hadici ochranného plynu a ovládací dráty. Hořák prostě nemůžete zasunout do zemnícího konektoru – nepasuje do tvaru.
Existuje několik způsobů, jak změnit polaritu poloautomatického zařízení v závislosti na konfiguraci zařízení. U některých modelů je potřeba prohodit konektory ve spodní části (napájecí kabel hořáku má samostatný výstup se zásuvkou, jako je zem). U ostatních otevřete boční kryt a znovu připojte kabely ke svorkám (obvykle mají různé barvy). Budete potřebovat vidlicový klíč.
Invertorové svařování

Svařování s MMA invertorem se provádí s přímou polaritou „klasickým“ způsobem, protože režim se používá pro spojování silnostěnných obrobků 4 mm a více:
Svařování se provádí nepřetržitým obloukem s mezerou 3-5 mm. Čím rychleji pohybujete elektrodou přes jeden kloub, tím menší je hloubka průniku. Při zpomalování se hloubka průniku zvyšuje. Pokud potřebujete svařovat spoje s různou tloušťkou stran za sebou, můžete si na stroji nastavit proud pro největší průřez v konstrukci a hloubku průvaru regulovat rychlostí elektrody. Na silnějším kovu se vždy udržuje pouze oblouk, který se krátce přenese na tenký kov, aby nedošlo k popálení.
Svařování s obrácenou polaritou se nejčastěji používá pro spojování tenkých plechových materiálů o průřezu 1-3 mm. Ale ani koncentrace tepelného paprsku na špičce elektrody vždy nezabrání popálení. Abyste předešli defektům švu, použijte přerušovaný oblouk. Dotykem produktu se zapálí a aplikují se krátké stehy bez vroubků. Odříznutí hrotu elektrody od obrobku do výšky 2 cm vede k útlumu oblouku. Poté se hrot opět zvedne a rozsvítí se bez klepání. Takové pauzy poskytují dodatečný čas na ochlazení švu a zabraňují popálení.
Držák elektrody

Při provozu přímo připojeného měniče při vysokých proudech 200-300 A může dojít k velkému přehřátí držáku. To se také děje při proudu 140 A, pokud je polarita obrácena. Koneckonců, ohřev na elektrodě se zvýší na 1000 stupňů. Abyste se vyhnuli nepohodlí v ruce, je důležité vybrat držák měniče s dobrou izolací rukojeti. Pak můžete vařit déle, aniž byste museli dělat přestávky na vychladnutí.
Svařovací elektrody

Pokud jste začátečník a nevíte, s jakou polaritou budete vařit (nebo možná budete muset pracovat s tenkými a silnými kovy najednou), zvolte univerzální elektrody. Jsou určeny pro střídavý a stejnosměrný proud libovolné polarity. Mezi testované univerzální elektrody patří Lincoln Electric Omnia 46, SpetsElektrod ANO-21, ESAB OZS-12. Pro práci s obrácenou polaritou existují vysoce specializované elektrody ESAB OK 46.00.
Výběr měniče a jeho provoz
Pro rychlé přepólování při práci s tenkými a silnými kovy musí mít měnič spolehlivé konektory napájecího kabelu. Tenké tenké kolíky v konektoru a nízký okraj pro upevnění se rychle opotřebovávají častým přestavováním. Pak dojde k vůli, kabelové zásuvky budou viset, vznikne zvýšený odpor a přehřívání. Svařovací proud klesne a mezi konektorem a zásuvkou může dokonce vzniknout elektrický oblouk.
Vybírejte spolehlivé MMA invertory s odolnými paticemi, aby se při změně polarity nic neopotřebovalo ani neviselo. Pokud již měnič máte a jeho konektory jsou opotřebované, můžete je vyměnit za silnější výběrem z katalogu konektorů propojovacích kabelů.
Svařování tenkého kovu obalenou elektrodou 1.0-1.5 mm je pro začátečníka náročný úkol. Invertory RDS s funkcí „Anti-stick“ vám pomohou zvládnout to bez popálení. Když je hrot elektrody ponořen do svarové lázně, stroj to „cítí“ a vypne svařovací proud. Výsledkem je, že neexistuje žádná přídržná síla, není třeba naklánět držák doleva nebo doprava, abyste zvedli elektrodu z povrchu. Povlak spotřebního materiálu se v tomto případě nedrolí.
Funkce Arc Force také pomáhá při svařování tenkých kovů s obrácenou polaritou. Když se elektroda chystá přilepit, invertor automaticky zvýší proud o 10A a udržuje elektrický oblouk. Jakmile obnovíte vzduchovou mezeru, zařízení samo sníží proudovou sílu na předchozí hodnotu a eliminuje propálení.
Odpovědi na otázky: vlastnosti přímé a obrácené polarity při svařování
Při jaké polaritě je šev na pohled krásnější?
Skrýt Další podrobnosti
Opačně. Teplo na špičce elektrody je vyšší, separace kapek je rychlejší, šev je více šupinatý a bez prověšení. Tento režim je použitelný pro přední strany produktu, pokud lze tloušťku kovu roztavit s obrácenou polaritou.
V jakém režimu se snižuje rozstřik kovu při provozu poloautomatického stroje?
Skrýt Další podrobnosti
Při obrácené polaritě je méně rozstřikování. Pokud se provádí svařování na přední straně výrobku a poté je nutné vyčistit všechny přilepené kapky, je lepší přepnout poloautomat na obrácenou polaritu.
Jak zmenšit šířku švu s obrácenou polaritou?
Skrýt Další podrobnosti
Aby byl šev v režimu obrácené polarity užší, je nutné pohybovat elektrodou rychleji.
Elektroda při řezání zčervená, co mám dělat?
Skrýt Další podrobnosti
S největší pravděpodobností máte připojenou obrácenou polaritu. Vyměňte napájecí kabely v zásuvkách. Práce s přímým připojením („+“ na výrobku) šetří spotřebu elektrody o 20-40% a snižuje její zahřívání.
Jakou polaritu byste měli použít pro vaření hliníku pomocí poloautomatického stroje?
Skrýt Další podrobnosti
Na rubu. Hliník má nízký bod tání a při přehřátí uniká. Proto se tepelný paprsek soustředí na elektrodu. Ale abyste zničili oxidový film, potřebujete poloautomatické zařízení s pulzem (Pulse), jinak nebude hluboká penetrace fungovat.

Abyste mohli efektivně spojit dva kovové obrobky s DC invertorem, musíte zařízení správně nakonfigurovat. K tomu byste měli znát vlastnosti tohoto typu svařování. Zejména je dobré porozumět tomu, co je polarita, jaké jsou její variace a jak se volí.
Polarita vpřed a vzad
Elektrony ve vodiči pod napětím, jak známo, spěchají z minusového pólu na plus jedna, protože mají také záporný náboj, jsou odpuzovány minusem a přitahovány k plusu. Při použití AC zařízení neexistují žádné pojmy „schéma zapojení“ nebo „polarita“. Důvod je jednoduchý – směr pohybu těchto stejných elektronů ve vodiči se mění 50krát za sekundu. Při konstantním pohybu se záporně nabité ionty po celou dobu pohybují výše uvedeným směrem.
Pokud spojíte kovy stejnosměrným proudem, pak se na koncích elektrického oblouku vytvoří dvě skvrny. Nazývají se anodické a katodické. První se získá ze strany, ke které je připojen kladný kontakt napájecího zdroje. Jeho teplota je vyšší, dosahuje 3900-4000 stupňů C. Druhá je pozorována z negativního konektoru. Jeho ohřev je nižší, někde až 3000-3200 stupňů C.
- Rovně. Záporná svorka je připojena k držáku elektrody. Plus – s hmotnostní svorkou, která je připevněna k obrobku. V tomto případě se na svařovaném plechu objeví více zahřátý anodový bod. Na držáku je chladnější katodové místo.
- Zvrátit. Tady je všechno naopak. „Mínus“ je vržen na zemnící vodič, „plus“ – na držák s elektrodou. Skvrny podle toho mění místa. Elektroda se zahřeje na 4000 stupňů a obrobek se zahřeje „pouze“ na 3000 stupňů C.

Vliv polarity na charakteristiky procesu
Volbou schématu zapojení, tedy změnou umístění anodového (horkého) bodu, můžete soustředit ohřev buď na elektrodu, nebo na zpracovávaný obrobek. Je třeba si uvědomit, že za vyšší teplotu je „odpovědný“ kladný kontakt napájecího zdroje. Kombinací s kovem získáme vyšší ohřev svarové lázně. Připojením hořáku k němu silněji zahříváme elektrodu.
Hlavní faktory pro výběr schématu připojení
Tloušťka spojovaných obrobků
Pokud svářeč pracuje s obrobkem střední nebo značné tloušťky, zvolí přímou polaritu, když je anodový bod na spojovaných obrobcích. Pronikání bude lepší a spojovací šev hlubší. Pro řezání plechů jakékoli tloušťky je toto schéma zapojení také vhodnější. Pokud je materiál tenký, je lepší zvolit obrácenou polaritu. Na plechu bude katodové místo a hlavní ohřev půjde na tyč. Ten se bude lépe tavit a svařovaný kov se nebude přehřívat.
Kovový typ
Volba schématu zapojení je ovlivněna typem zpracovávaného kovu. Například litina nebo nerezová ocel se zpětně vaří. Nevytváří žáruvzdorné sloučeniny a kov se nepřehřívá. Pokud musíte svařovat hliník, pak je výhodnější přímé svařování. Jinak je obtížné překonat účinky oxidového filmu.
Typ elektrody a přísady
To je také důležitý parametr, protože elektrody se liší v optimálních režimech ohřevu, které jsou pro ně použity. Nejčastěji záleží na použitém tavidlu. Například obrácená polarita není vhodná pro uhlíkové tyče. Důvodem je, že se při takovém zapojení budou příliš přehřívat, načež se stanou nepoužitelnými. Při výběru obvodu použijte obecná pravidla nebo doporučení výrobce. Totéž lze říci o aditivu, které se plní do poloautomatických strojů.
Existují možnosti, kdy tyč vyžaduje určitá nastavení a kov vyžaduje jiná. Pak svářeč dělá kompromisní rozhodnutí.
Další funkce
Kromě výše uvedených nuancí lze zmínit další nuance. Je třeba je také brát v úvahu.
Přímý obvod
Toto spojení je vhodné pro většinu ocelových obrobků nad 3 mm. Používá se také pro spojování neželezných kovů pomocí wolframové tyče. A také na řezání plechů. S touto volbou:
- Výsledkem je hluboký, ale úzký šev.
- Oblouk je stabilní, takže spojení je kvalitnější.
AC tyče nejsou vhodné.
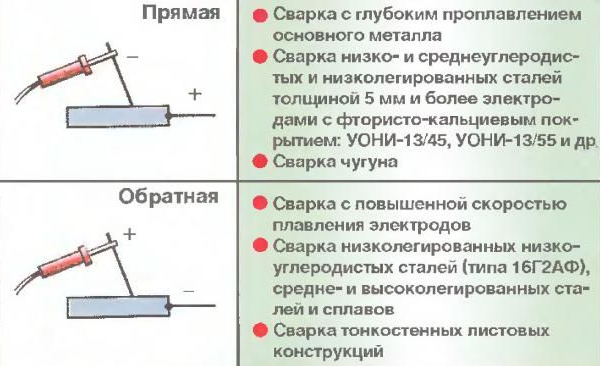
Obrácené schéma
Není vhodný pro elektrody, které „nemají rády“ přehřívání. Pro stejné schéma můžeme říci, že:
- Šev bude široký, ale ne příliš hluboký.
- Tato možnost se používá pro všechny tenké plechy a mnoho středních tlouštěk. Pro tlusté lidi je lepší nepoužívat, protože. Spojení se s největší pravděpodobností ukáže jako nedůležité.
- Při nízkém proudu je oblouk nestabilní a kvalita svaru je špatná.
Pokud svářeč pracuje s vysoce legovanou ocelí, pak musí striktně dodržovat doporučení pro pracovní cyklus a zejména pro chlazení kovu.
Závěr
Stejnosměrná zařízení jsou z hlediska provozu zcela jednoduchá zařízení. Poloautomaty a invertory se často používají v domácích podmínkách, a proto si získaly vysokou oblibu. Výrobci se je snaží zlevnit, a tedy zpřístupnit. Důležité také je, že je pohodlnější vařit stejnosměrným proudem než střídavým. Chcete-li však získat dobré spojení, musíte technologii porozumět. A také – dodržujte všechna ochranná opatření.